Zgrzewanie tarciowe wspomagane ultradźwiękami UV-FSW: Łączenie miedzi z aluminium przy niższym nacisku pionowym

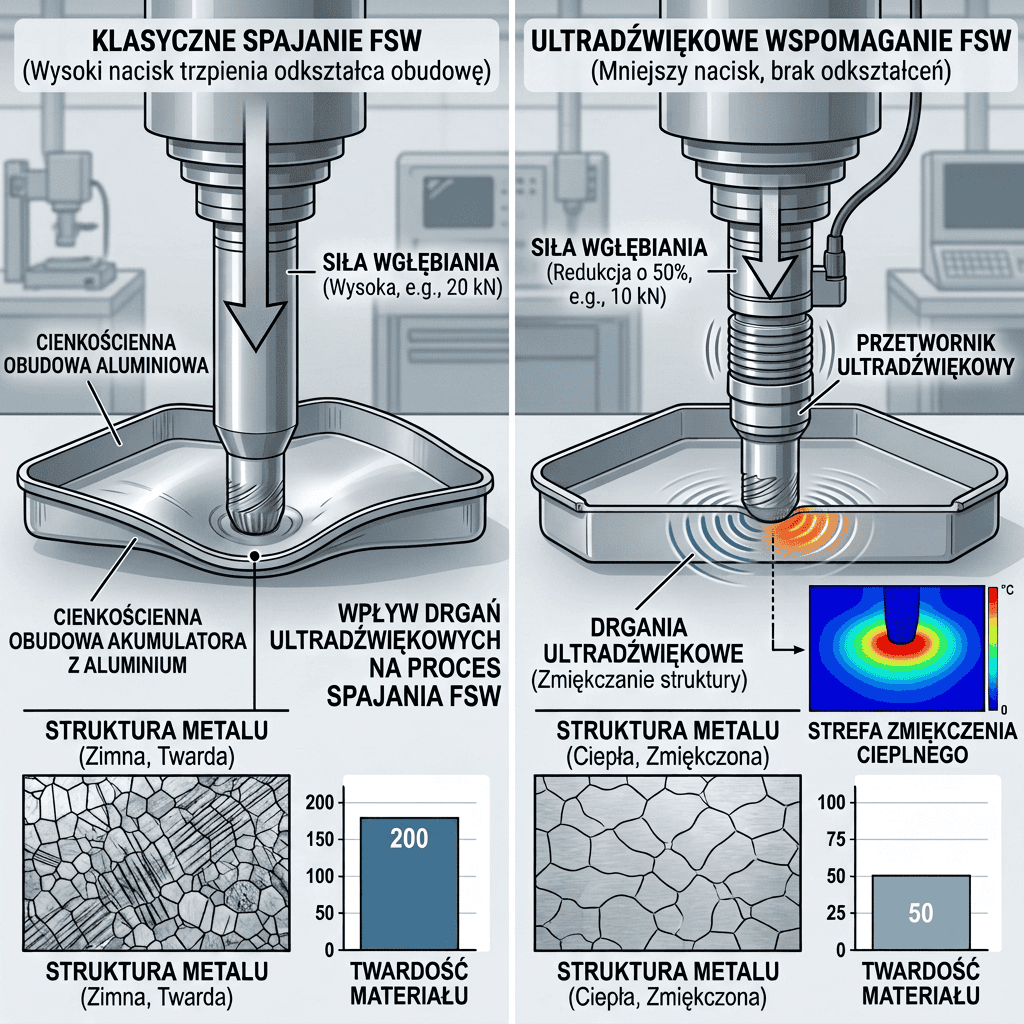
Aplikacja fal o częstotliwości 20 kHz bezpośrednio w strefę plastyfikacji spoiny
Łączenie przewodzących prąd styków miedzianych z aluminiowymi obudowami ogniw bateryjnych (Cu-Al) w e-mobility metodą klasycznego zgrzewania tarciowego z mieszaniem materiału (FSW) wymaga potężnych sił nacisku pionowego (Z-force do 10 kN). Tak duży nacisk wywołuje ugięcia i pęknięcia delikatnych strukturalnych podstówek ogniw.
W zautomatyzowanych głowicach spawalniczych przechodzi się na **Zgrzewanie Tarciowe Wspagane Ultradźwiękami (UV-FSW – Ultrasonic-Assisted Friction Stir Welding)**.
Przed obracającym się trzpieniem spawalniczym wprowadza się wzbudnik ultradźwiękowy (Sonotrodę) emitujący drgania o częstotliwości 20 kHz. Fale ultradźwiękowe wywołują zjawisko mięknięcia akustycznego (Acoustic Softening) w siatce krystalicznej metali.
- Redukcja wymaganej siły nacisku pionowego o 50%: Brak odkształceń giętnych cienkościennych tacek bateryjnych.
- Dwukrotny wzrost prędkości liniowej zgrzewania: Trzpień przesuwa się sprawniej przez wstępnie uplastyczniony materiał.
- Brak kruchości międzymetalicznej w spoinie Cu-Al: Czyste połączenie dyfuzyjne o minimalnej rezystancji elektrycznej.
Na podstawie materiałów TWI Ultrasonic Joining, Stirweld UV-FSW oraz norm ISO 25239 w zgrzewaniu tarciowym FSW.

Author: INTEGRATORPRZEMYSŁOWY.PL